

 ENG
Linka na PP desky vyrábějící 1,5 mm plech rychlostí 350 kg/h běží ráno dobře, poté se tloušťka po výměně síta posune o 0,2 mm. Obsluha sáhne po ovládání odtahu, ale skutečnou příčinou je obvykle ztráta stability teploty trysky při změnách protitlaku extrudéru. Při vytlačování desek z PP a PE závisí kvalita na celé lince – extruderu, matrici, stohu rolí, chladicím dopravníku a řezačce – fungující jako jeden systém. Porozumění těmto interakcím umožňuje týmu rychle najít chyby a udržet tabuli v toleranci.
Co je linka na vytlačování desek PP PE?
Linka na vytlačování PP PE desek je kontinuální výrobní systém, který taví polypropylenové nebo polyethylenové pelety a tvaruje je do plochého plechu nebo desky. Typická konečná tloušťka je 0,3–30 mm a šířka desky je obvykle 1 000–2 500 mm v závislosti na šířce ploché matrice a leštícího válce.
Proces probíhá v šesti fázích a každá fáze musí být přizpůsobena následující, jinak se objeví defekty.
- Krmení — pelety a přísady jsou dávkovány do násypky; gravimetrické podavače stabilizují výkon při změně receptury.
- Tavení a doprava — šnek taví polymer a vytváří stabilní tlak; nedostatečný krouticí moment se projeví rázem.
- Filtrace a matrice — měnič síta odstraňuje gely a nečistoty a plochá matrice se roztírá rovnoměrně po celé šířce.
- Leštění — tříválcový stoh přitlačuje taveninu na cílovou měrku a kontroluje povrchový lesk.
- Chlazení — válce nebo chladicí lůžka odvádějí teplo postupně, aby se zabránilo deformaci a zbytkovému napětí.
- Tažení a řezání — stahovák udržuje konstantní napětí; nůžky, pila nebo navíječka tvoří konečnou délku.
Níže uvedené schéma ukazuje typickou linku s jedním šroubem. Pro formulace, které vyžadují intenzivní míchání — plněný PP, barevná předsměs nebo recyklovaný obsah — souběžně rotující dvoušnekové extrudéry jsou často preferovány jako taviči jednotka kvůli jejich vyšší disperzní míchací kapacitě.
Základní komponenty, které rozhodují o kvalitě desky
Stoh extruderu, matrice a leštícího válce tvoří trojúhelník kvality linky. Pokud je některá poddimenzovaná nebo neodpovídající, tabule to okamžitě zobrazí. V tabulce jsou uvedeny hlavní součásti a typické závady, které způsobují, když je shoda chybná.
| Komponenta | Hlavní funkce | Typická vada, pokud se neshodují |
|---|---|---|
| Extruder | Taví polymer, dodává rovnoměrnou taveninu | Výstupní rázy, kolísání teploty taveniny |
| Měnič obrazovky | Odstraňuje gely a nečistoty | Černé skvrny, čáry |
| Plochá matrice | Rozvádí taveninu po šířce | Silné nebo tenké hrany, nerovnoměrný rozchod |
| Leštění stack | Nastavuje tloušťku a povrchovou úpravu | Zvlněný povrch, rozdíly v lesku |
| Chlazení section | Odstraňuje teplo, aniž by vnášel stres | Curling, ztráta plochosti |
| Odtah a řezačka | Udržuje napětí, stříhá na délku | Délková variace, poškrábaný povrch |
Utahovací moment šroubu je na palubních řadách nejprodávanější specifikací. Linka, která provozuje měkké pelety při 5 Nm/cm³, se může zablokovat, když stejný šroub narazí na 30 % recyklovaného plniva z vloček nebo uhličitanu vápenatého. Výrobci, kteří plánují později změnit složení, by si měli od začátku koupit stroj s vyšším točivým momentem.
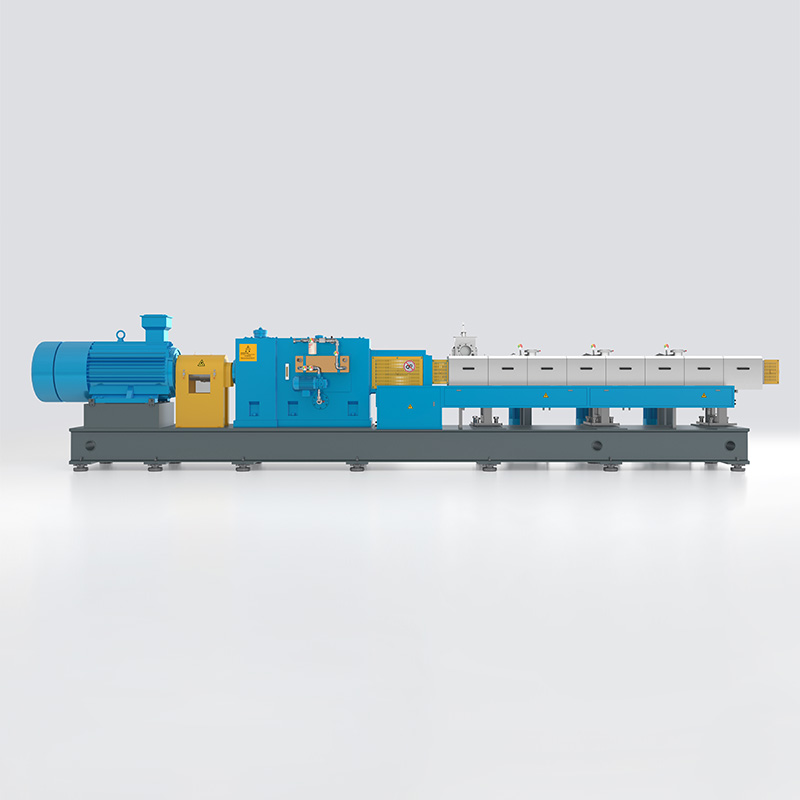 Vysoce výkonný dvoušnekový extrudér KTS pro modifikované technické plasty Řada KTS nabízí specifický točivý moment 14 Nm/cm³, díky čemuž je vhodná pro vysoce viskózní a modifikované technické plasty. Pokud vaše linka může zpracovávat recyklovaná vločková nebo minerální plniva, tato konstrukce s vyšším kroutícím momentem pomáhá udržovat průchodnost a zabraňuje zablokování. Zobrazit produkt →
Procesní teploty, které určují kvalitu plechu
PP a PE jsou semikrystalické. Barel musí zahřát polymer výrazně nad jeho bod tání, zatímco teploty matrice a válce řídí povrchovou úpravu a konečnou krystalinitu. Správné nastavení zón je nejrychlejší způsob, jak krájet odpad.
| Zóna | Žádaná hodnota PP | HDPE nastavená hodnota |
|---|---|---|
| Zóna krmení | 50–80 °C | 50–70 °C |
| Sudová zóna 1 | 180–200 °C | 170–190 °C |
| Sudové zóny 2–4 | 200–230 °C | 190–220 °C |
| Adaptér a čerpadlo taveniny | 210–230 °C | 200–220 °C |
| Plochá matrice | 200–230 °C | 190–220 °C |
| Zásobník rolí | 60–100 °C | 60–90 °C |
Okna teploty tání dvou skupin polymerů jsou porovnána níže.
Praktické pravidlo: pokud je povrch desky matný nebo drsný, zkontrolujte nejprve teplotu matrice. Pokles o 20 °C na břitu matrice může způsobit stejnou vadu jako opotřebovaný válec. Udržujte teplotní protokol pro každý produkt a porovnejte jej s minulými dobrými běhy.
Výstupní rychlost a velikost linky
Výkon rozhoduje o tom, kolik čtverečních metrů desky dokáže linka vyrobit za hodinu, a je to první číslo, které kupující porovnávají. Tabulka ukazuje typické výkonové rozsahy pro vytlačovací PP plech na jednošnekových linkách různých průměrů šneků.
Dimenzování je rovnováha mezi výstupem šroubu, šířkou matrice a šířkou role. 120 mm extruder při 400–600 kg/h může naplnit matrici 1200 mm 2 mm deskou; stejný výkon na matrici 2 500 mm produkuje tenčí plech, pokud se neupraví rychlost šroubu a mezera matrice. Vždy velikost z vašeho cílového seznamu produktů, ne z maximálního výkonu šroubu.
Pro velkou kapacitu udržuje velkoobjemový extrudér s hlubšími lopatkami vysoký výkon při nižší rychlosti šneku, což snižuje teplotu taveniny a náklady na energii na tunu.
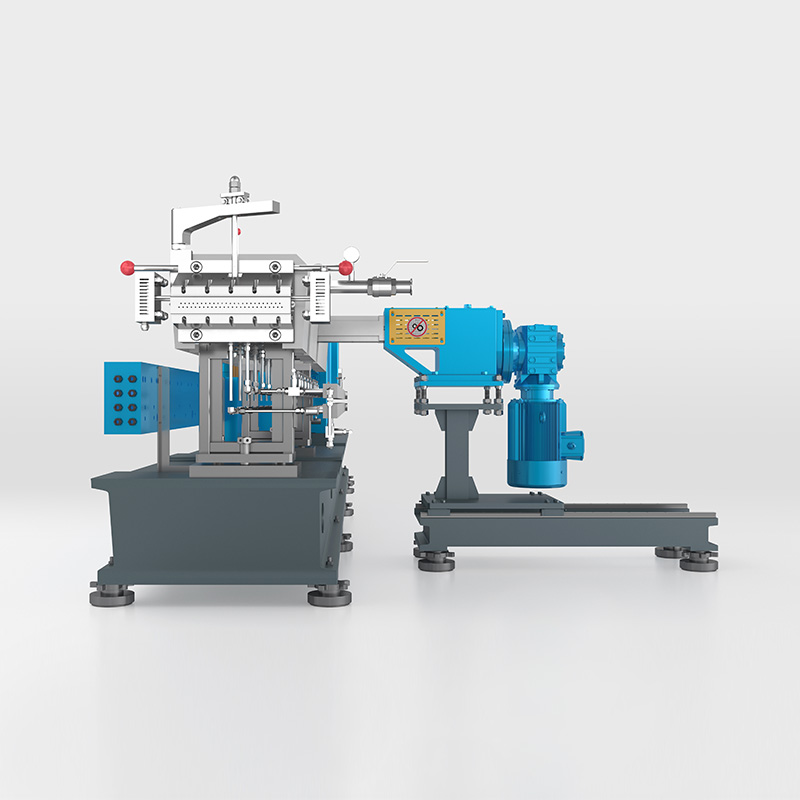 KTD velkoobjemový extrudér s hlubokými šroubovými závity pro aplikace s vysokou náplní Řada KTD se vyznačuje specifickým kroutícím momentem 11 Nm/cm³ a velkou hloubkou drážky, která je navržena pro vysoce výplňové, reaktivní a na teplo citlivé materiály. Vyhovuje velkokapacitním linkám, kde nižší rychlost šneku a hlubší unášení mohou snížit teplotu taveniny a náklady na energii. Zobrazit produkt →
PP vs PE: Jak chování materiálu mění nastavení
Výběr PP nebo PE změní nastavení stroje více, než většina kupujících očekává. Radarový graf shrnuje rovnováhu vlastností, která řídí návrh desky a rozhodování o procesu.
Na podlaze nejvíce záleží na třech rozdílech. HDPE se taví o 10–20 °C níže než PP, takže teploty sudu jsou sníženy. PE se při ochlazování více smršťuje, takže stoh rolí a chladicí sekce musí kontrolovat rovinnost namísto pouhého přitahování plechu. PP dává tužší desku; PE poskytuje lepší rázovou houževnatost a chemickou odolnost při nízkých teplotách.
| Majetek | PP | HDPE | Efekt na lince |
|---|---|---|---|
| Hustota (g/cm³) | 0,90–0,91 | 0,94–0,96 | Vyšší hmotnost desky na metr čtvereční pro PE |
| Rozsah tání | 160–170 °C | 130–140 °C | Nižší nastavené hodnoty hlavně pro HDPE |
| Tuhost | vyšší | Mírný | PP umožňuje snížení hodnoty pro stejnou tuhost |
| Smrštění při chlazení | 1,0–2,5 % | 2,0–4,0 % | HDPE potřebuje více kontrolované chlazení, aby zůstal plochý |
| Povrchový lesk | Dobře | Nižší | Teplota role nastavena na vyšší pro lesk PP |
Společné aplikace desek PP a PE
Trhy PP a PE desek se překrývají, ale každý materiál vede v jiných kategoriích. Přizpůsobení materiálu aplikaci je obvykle první otázkou, kterou zákazníci pokládají.
- Balení pro tvarování za tepla: PP fólie na podnosy, nádoby na potraviny a balení hotových jídel; pro rovnoměrné rozložení stěn je potřebná stabilní tloušťka.
- Psací a kancelářské potřeby: transparentní PP deska na desky, prezentační obaly a pořadače; zde záleží na vysokém lesku a nízkém zákalu.
- Konstrukce a bednění: PE deska pro ochranné vložky, kabelové rozpěrky a opakovaně použitelné bednicí panely; Klíčová je rázová houževnatost a odolnost proti vlhkosti.
- Automobilový interiér: PP deska pro vložky bot a podložku obložení; kritická je dlouhodobá tepelná odolnost a rozměrová stálost.
- Kontakt s chemikáliemi a potravinami: PE řezací prkénka a vložky nádrží; odolnost vůči chemikáliím a čisticím prostředkům je důležitější než lesk.
Výrobce, který přepíná mezi aplikacemi, mění nastavení linky, ale stejná linka obvykle zvládne celý rozsah, pokud pro ni byl určen zásobník šroubů a rolí.
Jak si vybrat linku vytlačování desek z PP PE
Řada desek je investice na 10 až 20 let. Pět níže uvedených kontrol zabraňuje nejčastějším chybám v projektech nových linek.
- Přizpůsobte točivý moment plánu receptury. Pokud budoucí produkty mohou obsahovat plniva, recyklovaný obsah nebo zpomalovače hoření, vyberte nyní extrudér s vyšším kroutícím momentem; dodatečná montáž točivého momentu později je mnohem dražší.
- Velikost šířky a tloušťky matrice podle vašeho skutečného seznamu produktů. Široká matrice je účinná pro širokou desku, ale plýtvání pro úzký produkt provozovaný tři dny v týdnu.
- Zkontrolujte stoh leštících válců. Průměr role, chromovaný povrch, nezávislé nastavení mezery a chladicí okruhy definují maximální lesk a rovinnost, kterou můžete prodat.
- Zkontrolujte odtah a řezačku při maximální rychlosti linky. Mnoho linek je omezeno tažením a řezáním po proudu dlouho předtím, než extrudér dosáhne svého výstupu.
- Potvrďte podpůrnou strukturu dodavatele. Uvedení do provozu, náhradní díly a školení procesu rozhodují o tom, jak rychle linka dosáhne projektovaného výstupu.
Na dlouhodobou flexibilitu má nejsilnější vliv točivý moment šroubu. Toto analýza točivého momentu a výkonu vysvětluje, proč by energetický systém nikdy neměl být poddimenzovaný.
Pokud již provozujete linku a omezením je kapacita nebo změna produktu, a projekt renovace může modernizovat extrudér a následný provoz s nižšími investičními náklady.
Nakonec buďte realističtí ohledně automatizace. Základní řada s ruční výměnou síta je levnější na nákup a jednodušší na údržbu; úzké tolerance nebo malá posádka ospravedlňují automatické měření. U standardních produktů pokrývá nákladově efektivní řada hlavní proces a ponechává rozpočet na automatizaci, na které záleží nejvíce.
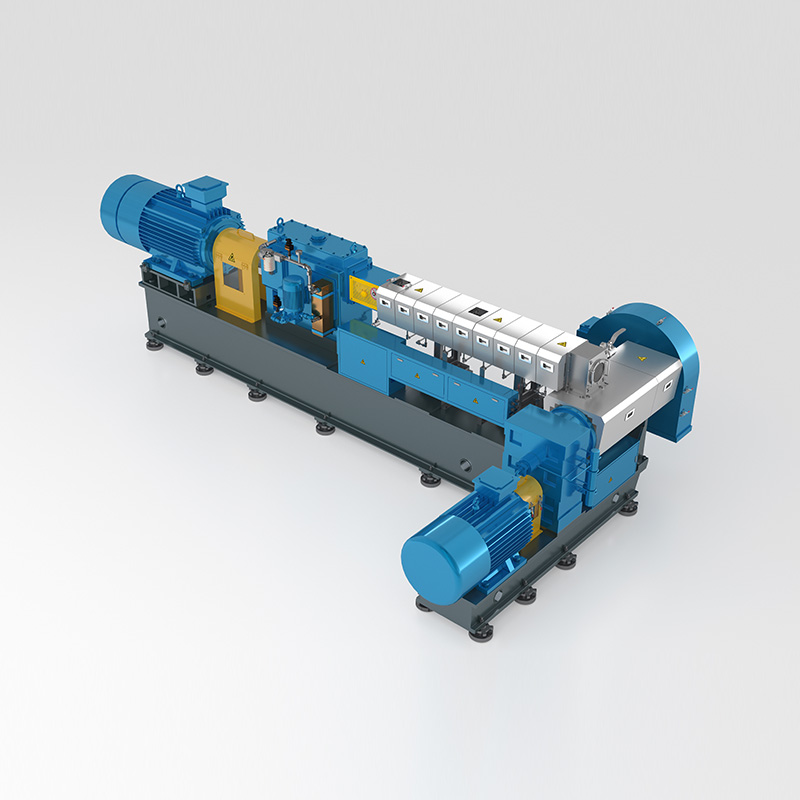 Řada ECO nákladově efektivních extruderů pro nízkorozpočtové skládací stroje Řada ECO poskytuje specifický točivý moment 9 Nm/cm³ a nabízí ekonomickou možnost výroby modifikovaných technických plastů. Odpovídá potřebám standardních produktů a umožňuje vám přidělit rozpočet na automatizaci nebo jiné řízení procesů, na kterých záleží nejvíce. Zobrazit produkt →
Často kladené otázky
Q1. Jaký je rozdíl mezi vytlačováním PP a PE desky?
PP deska je tužší, průhlednější a odolává vyšším teplotám, zatímco PE deska poskytuje lepší chemickou odolnost a rázovou houževnatost při nízkých teplotách. Hlavní rozdíly v řadě jsou teplota válce, teplota válce a řízení chlazení.
Q2. Jaký rozsah tloušťky může linka na vytlačování PP desek vyrobit?
Typická čára pokrývá 0,3 mm až 30 mm. Tenký plech se spoléhá na přesnou válcovací mezeru a vysokou rychlost linky; tlustá deska potřebuje nižší rychlost a delší chladicí část, aby se zabránilo stopám.
Q3. Dokáže stejná linka zpracovat PP i PE?
Ano, většina linek může přepínat mezi PP a PE. Změna vyžaduje nové nastavené hodnoty teploty, úpravu teploty válce a obvykle čisticí směs. Šnek musí být navržen pro obě viskozity taveniny.
Q4. Kolik stojí linka na vytlačování PP PE desek?
Cena závisí na velikosti extrudéru, šířce matrice, následné konfiguraci a úrovni automatizace. Chcete-li získat realistické číslo, zašlete dodavateli své cílové produkty, rozsah tloušťky, šířku a roční produkci.
Q5. Proč má deska zvlněné okraje nebo tloušťku?
Běžnými příčinami jsou nestabilní teplota taveniny, opotřebený šroub nebo břit matrice, nesprávná mezera mezi válci a nesoulad rychlosti odtahu. Nejprve zkontrolujte kolísání tlaku taveniny – obvykle ukazuje na extrudér nebo sítový blok.
Q6. Lze použít dvoušnekový extruder pro výrobu PP desek?
Ano, dvoušnekové extrudéry se používají, když složení desky obsahuje pigmenty, plniva nebo recyklované vločky, které vyžadují intenzivní míchání. Umožňují také in-line kompaundování, výrobu desek přímo z vlastního složení.


