

 ENG
Část PA66 vyplněná sklem, která praskne při pádovém testu, je obvykle obviňována z formovací buňky. Sledujte to tři týdny zpět a šarže byla vyříznuta ze směsi, jejíž skleněné svazky se nikdy úplně neotevřely, nebo jejíž vlhkost byla 0,25 % místo 0,10 %. O uměle vytvořených polymerních sloučeninách se rozhoduje dlouho před vstřikovací jednotkou – při formulaci, dávkování, míchání taveniny a konečné úpravě pelet.
Zkrácená verze: složený datový list je strop, nikoli příslib. To, co se dostane k lisu, je výstup procesního řetězce, ve kterém každý krok nese toleranci a nejširší tolerance vítězí. Níže uvedený průchod sleduje tento řetězec od sila aditiva k sítu.
Co vlastně jsou uměle vytvořené polymerní sloučeniny
Technický polymer je skupina pryskyřic – PA6, PA66, PBT, POM, PC, PPS, PPA – vybraná pro teplotní strop, pevnostní podlahu nebo požadavek na chemickou odolnost. Směs je taková, že pryskyřice po vyztužení, plniva, modifikátory rázové houževnatosti, retardéry hoření a stabilizátory byly v tavenině přimíchány do ní a nařezány na pelety s definovaným, opakovatelným souborem vlastností. Dva dodavatelé mohou dodávat „PA66-GF30“ a vyrábět díly, které se chovají odlišně, protože název třídy popisuje složení, nikoli morfologii: distribuce délky vláken, kvalita disperze a umístění aditiv – to vše je mimo název.
V této propasti žije největší riziko nákupu. Sloučenina je specifikace a specifikace musí být napsána v termínech, které extruder skutečně pojme.
| Komponenta | Typické zatížení | Funkce | Běžná chyba, pokud je špatně specifikováno |
|---|---|---|---|
| Základní pryskyřice (PA, PBT, POM, PC, PPS) | 50–90 % | Dráha zatížení, teplotní strop, chemická odolnost | Špatná viskozita, slabé disperzní míchání |
| Skleněné vlákno | 10–50 % | Tuhost, odolnost proti tečení, rozměrová stálost | Opotřebení vláken, lámavé rohy |
| Minerální plnivo (talk, wollastonit, uhličitan vápenatý) | 5–40 % | Kontrola pokřivení, povrch, cena | Aglomeráty, prach, napájecí můstky |
| Modifikátor dopadu a kompatibilizátor | 3–15 % | Tažnost, fázová adheze | Nadměrné změkčení, vytržení na nástrojích |
| Systém zpomalující hoření | 5–25 % | Terče UL 94 V-0, výkon doutnavého drátu | Mechanická ztráta, koroze šroubů |
| Stabilizátory, maziva, nukleační činidla | 0,1–2 % | Stabilita procesu a životnost | Feeder drift při velmi nízkých rychlostech |
Hustota je nejrychlejší otisk prstu toho, co je skutečně v sáčku. 30% sklem plněný PA66 má hmotnost přibližně 1,36 g/cm³, čistý PA66 přibližně 1,14. Číslo, které se mezi dodávkami pohybuje, znamená, že se zatížení posunulo - nebo se posunul poměr přebroušení.
Čtyři páky receptury a co každá stojí
Téměř každý strojírenský komplex je vyjednáváním mezi čtyřmi pákami. Pohybujte se jedním a ostatní se obvykle pohybují zpět.
- Posílení. Skleněné vlákno od 10 % do 50 % hmotnosti zvyšuje modul a odolnost proti tečení a těžce stahuje prodloužení. Zhruba nad 40 % se stává omezujícím faktorem lámání vláken během kompaundování spíše než samotné zatížení.
- Úprava a kompatibilita dopadu. Spojovací činidla a elastomerní modifikátory vykupují vrubový náraz a fázovou adhezi; přehnané, změkčují součást a mohou se na nástrojích odlepit.
- Zpomalení hoření. Bezhalogenové fosforové nebo metalhydroxidové systémy často potřebují 15-25% zatížení, což stojí mechanický výkon a může napadnout nechráněné šroubové součásti. Směr cesty v průmyslu je spíše k reaktivní, molekulárně vázané chemii zpomalující hoření než k pasivním přísadám.
- Stabilizace a mazání. Méně než 2 % složení a nejběžnější zdroj unášení, protože při těchto rychlostech se chyba podavače několika gramů za hodinu stává chybou složení.
Tyto kompromisy přetvářejí dva tlaky. Recyklovaná surovina a surovina na biologické bázi se dodávají s proměnlivým tokem taveniny a kontaminací, takže okno směsi musí být širší, než je specifikace. Mezitím elektrické aplikace - vysokonapěťové konektory, přípojnice, pouzdra baterií - neustále tlačí index sledování a hodnocení plamene nahoru, zatímco části stěn se ztenčují.
Rozptyl, nezatěžuje, rozhoduje, zda směs funguje
Skládání provádí dvě různé míchací práce. Distribuční míchání rozprostírá částice rovnoměrně taveninou; disperzní míchání rozbíjí aglomeráty a smáčí jednotlivá vlákna nebo destičky plniva. Šroub, který je dobrý v jednom, není automaticky dobrý v druhém, a proto je konfigurace šroubu – nikoli samotný průměr – skutečnou specifikací.
Disperzní míchání vyžaduje stres a stres pochází z točivého momentu. Dvoušnekové extrudéry s vysokým točivým momentem koupit procesní světlost: stejný výkon při nižší rychlosti šneku nebo tvrdší disperzní zóna bez přehřátí taveniny. KUNWEI staví svou řadu směsí na uváděném specifickém točivém momentu až 14 Nm/cm³ napříč průměry šroubů od 8 mm do 177 mm, který zahrnuje laboratorní zkoušky a velkoobjemovou výrobu na jedné platformě.
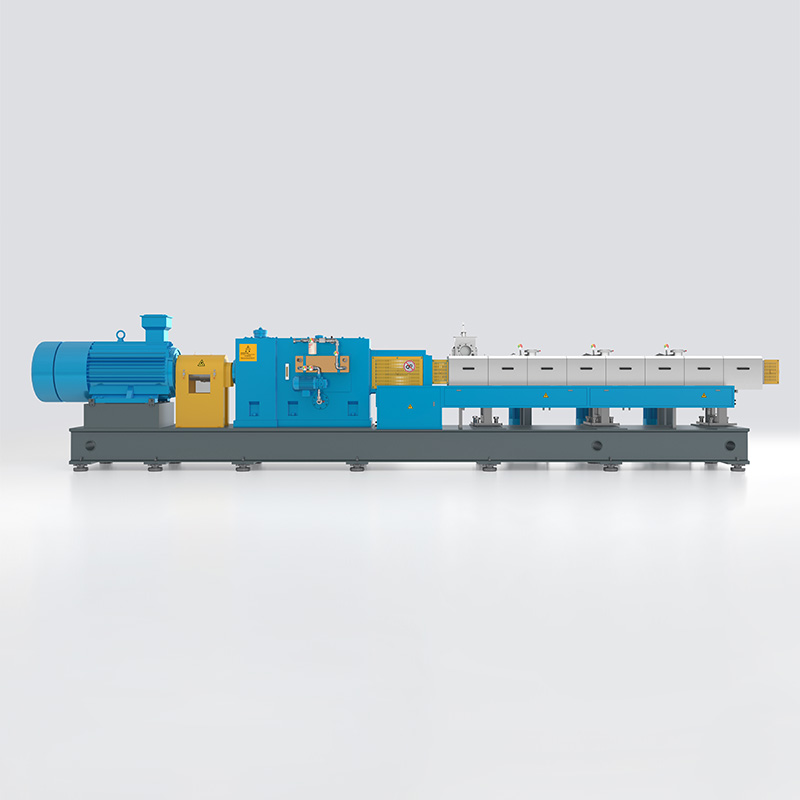 Řada vysoce výkonných dvoušnekových extruderů KTS Dvoušneková kompaundační platforma s vysokým točivým momentem zahrnující laboratorní až velkoobjemové modely, relevantní pro disperzní míchání plněných PP směsí. Zobrazit produkt →
Přesnost krmení Nastavuje skutečné toleranční pásmo
Směs PP plněná 40% mastkem potřebuje 400 kg plniva na tunu. Půlprocentní chyba na tomto proudu je 2 kg na tunu hotové pelety – dost na to, aby se hustota, deformace a modul posunuly mimo vstupní kontrolu zákazníka.
Gravimetrické podavače se ztrátou hmotnosti tuto chybu potlačí vážením celé násypky a jejího obsahu; objemové jednotky drift s objemovou hmotností. Tam, kde jsou plniva lehká a nadýchaná, boční podávání s podporou podtlaku zvýší objemovou hustotu na vstupu a zastaví přemostění dříve, než materiál dosáhne šneku.
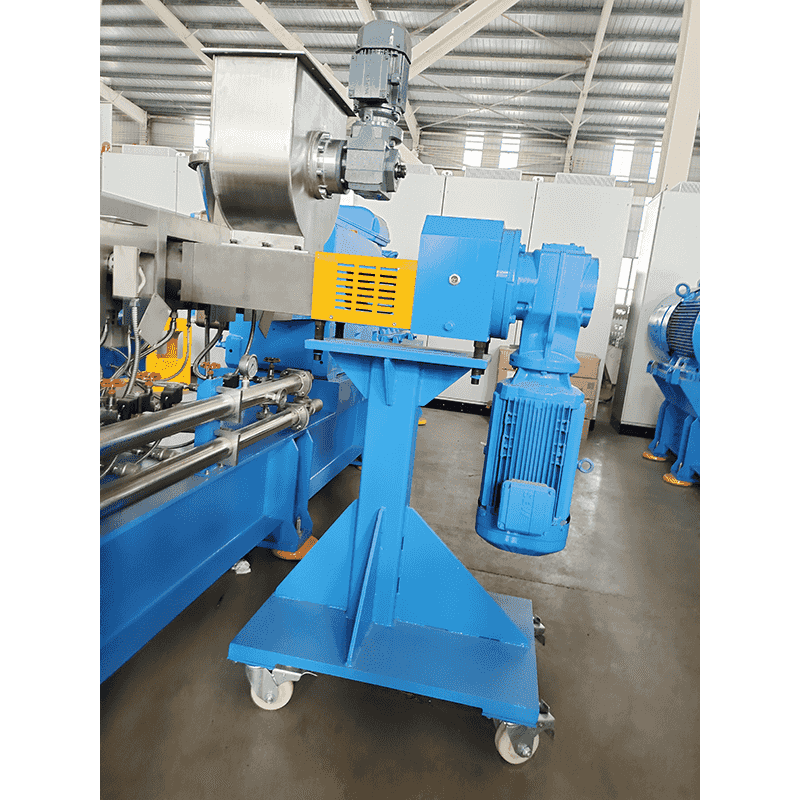 Boční podavač šnekového extrudéru pro prášek a vlákna Nucené boční podávání prášku, krátkého vlákna nebo premixu s podporou podtlaku pro zlepšení sypné hustoty a účinnosti podávání v linkách na míchání. Zobrazit produkt →
Praktická kontrola: požádejte o opakovatelnost podavače v gramech za hodinu při vaší cílové rychlosti, nikoli jako procento z plného rozsahu. Poté se zeptejte, kolik portů bočního podavače sud nese a zda lze pozdější sekce sudu přerozdělit, až dorazí další přípravek.
Řezání, chlazení a sušení: Tam, kde unikají peníze
Peletizace je místo, kde se dobrá směs stává dobrým produktem nebo zásilkou pokut. Peletizace provazců ve vodní lázni je vhodná pro typy se sklem, kde záleží na zachování délky vlákna a vlákno zůstává kulaté; podvodní peletizace zvládá vysoký výkon a měkké nebo lepkavé taveniny a uzavřená vodní smyčka udržuje prach mimo vzduch rostliny. Řezání vodním kroužkem za tepla je umístěno mezi těmito dvěma a je běžné u plněných polyolefinů.
Dvě čísla jsou důležitější než typ stroje: jemné částice pod 1 mm a vlhkost na sáčku. Směsi skelných vláken uvolňují jemné částice na řezačce a při každém následném pneumatickém přesunu a tato jemná částečka jsou bohatá na vlákna, takže síto, které je odstraní, odstraní také plátek směsi. Sušení musí být specifikováno vůči pryskyřici - PA a PBT potřebují mnohem více než PE nebo PP - a cílová vlhkost patří do objednávky, nikoli do paměti operátora.
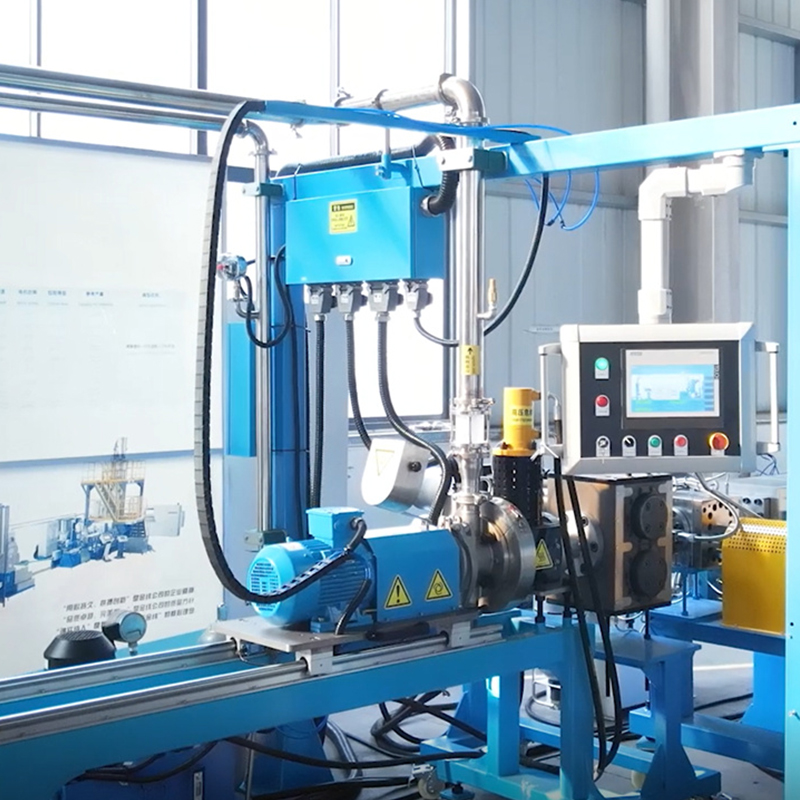 Podvodní peletizační systém pro extrudované směsi Uzavřená podvodní peletizace přeměňuje roztavenou sloučeninu na granule a pomáhá omezovat prašnost s cirkulující chladicí vodou pro vytlačovací linky. Zobrazit produkt →
Kvalitní brány, které stojí za to napsat do objednávky
Standardní testovací metody odstraní většinu argumentů dříve, než začnou. Funkční sada bran pro inženýrské směsi vypadá takto:
- Tahové vlastnosti podle ISO 527-2 nebo ASTM D638, s uvedenou zkušební rychlostí - plněné a neplněné třídy se liší.
- modul pružnosti v ohybu podle ISO 178; Charpy nebo Izod dopad na ISO 179-1 nebo ISO 180, vrubové a bez vrubů, při stanovené teplotě.
- Hmotnostní průtok taveniny podle ISO 1133 při stanovené teplotě a zatížení; hustota na ISO 1183.
- Hořlavost podle UL 94 nebo IEC 60695-11-10 s tloušťkou vzorku; srovnávací index sledování podle IEC 60112 pro elektrické třídy.
- Vlhkost při dodání Karl Fischer nebo ztráta sušením, plus rozdělení velikosti pelet a limit jemných částic.
Vady se rychleji odhalují, když symptom odpovídá fázi, která jej způsobila.
| Symptom | S největší pravděpodobností etapa | První věc ke kontrole |
|---|---|---|
| Černé tečky | Tavenina, doba zdržení | Mrtvá místa ve šroubu, opotřebení hlavně, změna barvy |
| Bubliny nebo dutiny | Devolatilizace, vlhkost | Úroveň vakua, stav ventilace, předsušení |
| Přehnané pokuty | Řezání, přenášení | Opotřebení čepele, teplota vody, rychlost vzduchu |
| Povrch bohatý na vlákna, lámavé rohy | Disperze, otěr vláken | Konfigurace šneku, poloha bočního podavače, tlak matrice |
| Pohybující se rozměry mezi parcelami | Poměr krmení, přebroušení | Kalibrace podavače, váha od panny k přebroušení |
Pět otázek, které byste si měli položit, než porovnáte ceny
- Jaký konkrétní točivý moment a volný objem dodává uvedený stroj při mé průchodnosti? Hodnota točivého momentu bez průměru a objemu je marketingová.
- Kolik krmných míst a která lze krmit z boku? Velké množství plniva a skla jde po proudu, nikoli do hrdla.
- Kolik stupňů odstraňování těkavých látek a je před matricí vakuový port? Těkavé látky odcházejí v různých bodech v závislosti na pryskyřici.
- Která cesta peletizace a kolik stojí přechod? Pramenné a podvodní vedení mají velmi odlišné profily prostojů při 5 t/h a při 500 kg/h.
- Jaká je cesta retrofitu? Sudy, šnekové prvky a boční podavače by měly být rekonfigurovatelné pro další formulaci, nejen pro tuto.
Stávající řádky na tyto otázky často odpovídají odlišně. Dodatečné vybavení, jako je např strojírenská výrobní linka na peletizaci plastů upgrade, může přidat točivý moment a boční podavač za zlomek ceny nového stroje – za předpokladu, že převodovka a vývrty hlavně mají rezervu.


