

 ENG
Pokud zadáváte linii PMMA listu, profilovou linii nebo směšovací linku pro akrylové pelety, prvním rozhodnutím není průměr šneku. Je to historie tepla. PMMA nebo polymethylmethakrylát se často nazývá akryl a chová se jako vysoce čirý technický termoplast, dokud není přehřátý, přestřižený nebo nasycený příliš velkým množstvím vlhkosti. Pak může zežloutnout, tvořit gely nebo vytvářet bubliny, které ničí optickou kvalitu.
Praktický závěr je jednoduchý: vytlačovací linka z akrylového PMMA by měla být vybrána podle hustoty točivého momentu, geometrie šneku, vakuového odvzdušňování, přesnosti podávání, řízení teploty a způsobu peletizace, nikoli pouze podle kilowattů motoru. Tato příručka vysvětluje, co je PMMA, kam se hodí vytlačování, na kterých detailech linky záleží a co je třeba před nákupem ověřit.
Co je akrylový PMMA a proč se vytlačuje
PMMA je transparentní termoplast vyrobený z methylmethakrylátu. Je ceněn pro optickou čistotu, tuhost, odolnost vůči venkovním povětrnostním vlivům a tvrdost povrchu. Podle zveřejněných datových listů polymerů má PMMA pro všeobecné použití obvykle hustotu kolem 1,17 až 1,20 g/cm3, propustnost světla blízko 92 % a teplotu odklonu tepla často v rozmezí 80 až 100 °C, v závislosti na jakosti. Není to totéž jako polykarbonát: PMMA je čistší a odolnější proti poškrábání, ale je křehčí a méně odolný proti nárazu.
Vytlačování je důležité, protože ne každý PMMA produkt je odléván. Lité PMMA desky se vyrábějí litím monomeru mezi skleněné desky. Extrudované PMMA desky, profily, trubky a směsi se vyrábějí tavením a tvarováním polymerních pelet. Extruze poskytuje rychlejší cykly, přísnější kontrolu tloušťky a snadnější kontinuální výrobu. U míchadel může dvoušnekový extrudér také míchat PMMA s modifikátory rázové houževnatosti, UV stabilizátory, barvivy nebo jinými polymery.
Okno tříd a zpracování PMMA
Akrylový PMMA není jeden jediný recept. Univerzální třídy se zaměřují na čistotu a tuhost. Rázově modifikované třídy vyměňují určitou jasnost za houževnatost. Tepelně odolné druhy zvyšují bod měknutí, ale zužují okno zpracování. Extruzní třídy se obvykle dodávají jako pelety a mohou již obsahovat maziva nebo stabilizátory. Níže uvedená tabulka shrnuje typické úvahy kupujícího, nikoli pevné specifikace.
| Typ stupně | Běžné použití | Pozor na vytlačování |
|---|---|---|
| Univerzální PMMA | Optická deska, displej, osvětlení | Rozhodující je sušení vlhkostí a nízký smyk |
| Rázově modifikovaný PMMA | Značení, profily, odolné díly | Nižší teplota taveniny pomáhá zachovat rázovou houževnatost |
| Tepelně odolný PMMA | Automobilové lišty, čočky, průmyslové kryty | Užší okno; vyhněte se mrtvým místům a přehřátí |
| PMMA vytlačovací kvality | Plechy, trubky, profily, peletizace | Konzistentní podávání a vakuové odvětrávání zlepšují přehlednost |
Praktickým výchozím bodem pro mnoho druhů vytlačování PMMA je sušení při 80 až 100 °C po dobu 2 až 4 hodin, poté zpracování s teplotami taveniny zhruba mezi 200 a 250 °C. Ta čísla nejsou univerzální. Žáruvzdorná třída může potřebovat horní konec, zatímco třída modifikovaná rázem může preferovat spodní konec. Důležitým bodem je, že PMMA má malou toleranci vůči vlhkosti a nadměrnému smykovému teplu.
Typické hodnoty z veřejných datových listů polymerů; stupeň, tloušťka a metoda měření ovlivňují výsledky.
 KTS High Performance Series Engineering Plastic Extrusion Line Stránka KTS High Performance Series uvádí deset technických modelů vytlačování plastů s Do/Di, specifickým kroutícím momentem, rychlostí a výkonem pro řízené tavení. Zobrazit produkt →
Dvoušnekové vytlačování: Tam, kde linie PMMA uspějí nebo selžou
Při dvoušnekové extruzi se PMMA obvykle zpracovává jedním ze dvou způsobů: přímou extruzí plechu nebo profilu nebo kompaundací a peletizací před druhým krokem tvarování. Obě cesty závisí na řízeném tavení. PMMA má vysokou viskozitu taveniny, takže rychle generuje smykové teplo. Pokud je konfigurace šroubu příliš agresivní, polymer může degradovat dříve, než operátor uvidí teplotní alarm.
Úspěšná linka PMMA typicky zahrnuje: gravimetrický podavač pro konzistentní dávkování; sušicí systém proti proudu; souběžně rotující dvoušnekový extrudér s mírně smykovým profilem šneku; vakuové odvětrávání vlhkosti a těkavých látek; čerpadlo taveniny nebo měnič sít, když je důležitá stabilita tlaku; a peletizační nebo lisovací systém přizpůsobený cílovému produktu. Pro skládání je užitečným ukazatelem specifický točivý moment. Společnost KUNWEI uvádí, že navrhla dvoušnekové extrudéry se specifickým kroutícím momentem až 14 Nm/cm3 pro průmysl směsí. Vyšší hustota točivého momentu může umožnit větší výkon na velikost šroubu, ale také vyžaduje lepší chlazení šroubu a řízení procesu.
Pouze schéma. Skutečné uspořádání linky závisí na výstupu, formě pelet a následném tvarování.
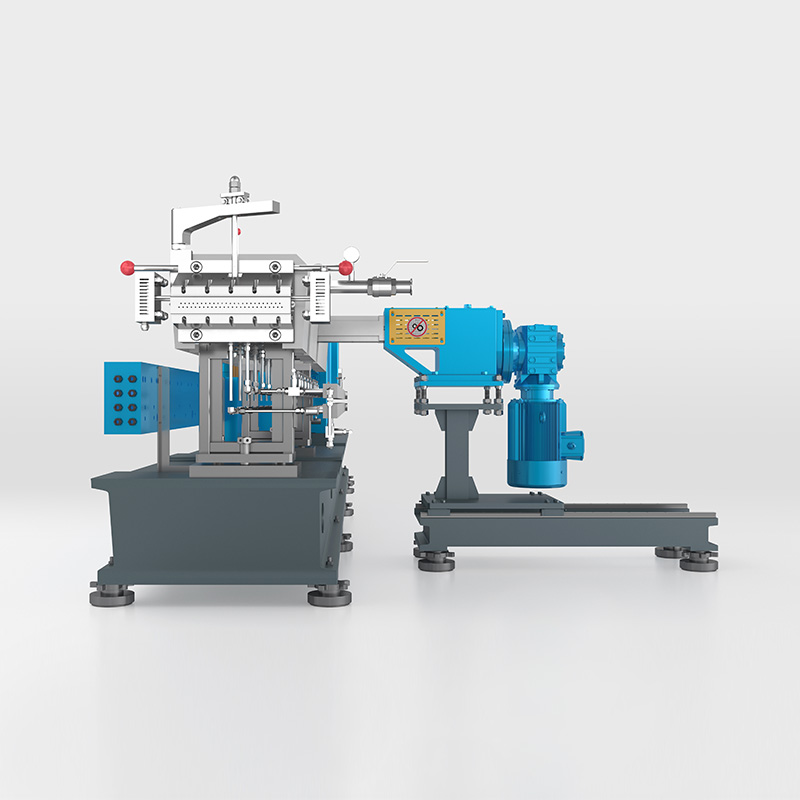 Výrobní linka vysokoobjemového dvoušnekového extrudéru KTD Stránka KTD High Volume Series uvádí modely a údaje o kroutícím momentu, otáčkách a výkonu pro vysoce krouticí směsi plněných, reaktivních nebo na střih citlivých materiálů. Zobrazit produkt →
Možnosti míchání a peletizace pro akrylové PMMA
Když je PMMA smíchán, cílem je rovnoměrná disperze bez zničení molekulové hmotnosti. Souběžně rotující dvoušnekový extrudér s modulárními šnekovými prvky umožňuje procesoru vyvažovat dopravu, tavení, míchání a odvětrávání. Pro vysoké náplně plniva nebo aditiv může boční přivaděč přidávat minerální plniva nebo ztužující činidla po proudu poté, co se polymer již roztavil. To snižuje opotřebení šroubu a zabraňuje problémům s podáváním.
Dalším rozhodnutím je peletizace. Peletizace pramenů poskytuje dobrou vizuální kontrolu a funguje dobře pro mnoho sloučenin PMMA, ale vyžaduje pečlivé chlazení. Podvodní peletizace produkuje kulaté pelety a dokáže zpracovat vyšší výkon, ale vyžaduje čisté čelo formy a stabilní tlak taveniny. Další možností pro určité sloučeniny je řezání vodním kroužkem. Použitá nebo stávající linka může být někdy spíše modernizována než nahrazena; například an technická linka na peletizaci plastů lze přepracovat pomocí nových šroubových prvků, podavačů a ovládacích prvků, když se změní portfolio polymerů.
Kupující by měli požádat o zkušební provoz s vlastní třídou PMMA. Zkouška by měla měřit výstup, teplotu taveniny, točivý moment, úroveň vakua, tvar pelet a žloutnutí. Pokud dodavatel nemůže prokázat, jak linka zvládá vlhkost a smykové teplo, je nabídka neúplná.
 Podvodní peletizační systém pro výstupní linky šnekového extrudéru Podvodní peletizační řezy se roztaví na granule v cirkulující vodě, což pomáhá snižovat prašnost a podporuje opětovné použití chladicí vody. Zobrazit produkt →
Následné vybavení a kvalita povrchové úpravy
PMMA pelety a desky jsou posuzovány vizuálně. Linka, která produkuje přijatelné mechanické vlastnosti, ale viditelné černé skvrny, bubliny nebo barevný posun, na trhu stále neuspěje. Následné zařízení si proto zaslouží stejnou pozornost jako extrudér. Přesnost krmení ovlivňuje konzistenci receptury. Vakuové odvětrání ovlivňuje hladinu bublin a gelu. Filtrace ovlivňuje skvrny. Řezání a chlazení ovlivňují tvar pelet a prach.
Pro vytlačování plechů a profilů určují toleranci tloušťky a povrchovou úpravu matrice, kalandrování, chlazení a vytahovací systém. Při míchání určují peletizátor, vodní systém a třídič sypnou hmotnost a následné chování při plnění. Linka s PMMA často vyžaduje odprášení nebo prosévání, protože jemné částice mohou způsobit rázy při podávání a optické vady. Nejlepší přístup k nákupu je nejprve definovat konečný produkt a poté pracovat zpětně na návrhu šroubu a následného zařízení.
Klíčové specifikace, tolerance a rizika nákupu
Vytlačování PMMA je méně shovívavé než mnoho komoditních polymerů, takže specifikace by měly být psány s tolerancemi. Praktická specifikace může vyžadovat stabilitu teploty taveniny v rozmezí plus nebo minus 3 °C, vakuové odvětrávání schopné dosáhnout definované úrovně vakua, kolísání délky pelet v rámci stanoveného rozsahu a šroubové prvky vyrobené z materiálu odolného proti opotřebení, pokud se používají plniva. Přesná čísla závisí na jakosti, výkonu a produktu.
Mezi běžná rizika nákupu patří porovnávání pouze výkonu motoru, ignorování specifického točivého momentu; podcenění sušení a odvětrávání; výběr peletizéru bez testování taveniny; a přijetí návrhu šroubu zkopírovaného z jiného polymeru. Sloučenina PMMA může vypadat dobře při nízkém výkonu a selhat při plné rychlosti. Z tohoto důvodu by akceptační testování mělo zahrnovat trvalý běh na cílovém výstupu, nikoli krátkou demonstraci.
Zkontrolujte také přístup ke službě. Linky PMMA vyžadují časté čištění při změnách sklonu. Vložky sudů, šroubové prvky, zápustkové desky a lopatky peletizéru by měly být přístupné bez nadměrných prostojů. Důležitá je dostupnost náhradních dílů, zejména pro vakuová těsnění, topná tělesa a náboje fréz. Použitá nebo renovovaná řada může být atraktivní, ale pouze v případě, že geometrie šroubu a ovládací prvky jsou přepracovány pro akryl. A masterbatch dvoušneková extruzní peletizační linka upgrade může ilustrovat, jak jsou sekce krmení, míchání a peletizace přizpůsobeny při změně materiálu.
FAQ: Akrylátové PMMA vytlačování a vybavení
Q1: K čemu se používá akrylový PMMA?
PMMA se používá pro značení, kryty osvětlení, displeje, automobilové obložení, lékařská zařízení a optické části. Je také smíchán do pelet pro vytlačování a vstřikování.
Q2: Je PMMA stejný jako akryl?
Ano, při každodenním používání akryl obvykle znamená PMMA. Přísně, akryl je rodina polymerů, zatímco PMMA je nejběžnější průhledný akrylový plast.
Q3: Lze extrudovat PMMA?
Ano. Běžné jsou výrobky z extrudovaných PMMA desek, profilů, trubek a pelet. Klíčem je kontrolované sušení, mírný smyk a stabilní teplota taveniny.
Q4: Jaký je rozdíl mezi litým a extrudovaným PMMA?
Litý PMMA se vyrábí litím monomeru do forem nebo mezi skleněné desky. Extrudovaný PMMA se vyrábí tavením pelet. Extrudované třídy obvykle nabízejí přísnější kontrolu tloušťky a rychlejší výrobu.
Q5: Proč potřebuje PMMA před vytlačováním sušit?
PMMA absorbuje vlhkost. Pokud není vysušeno, voda se v sudu mění na páru, což způsobuje bubliny, stříbrné pruhy a špatnou kvalitu povrchu. Typické sušení je 80 až 100 °C po dobu 2 až 4 hodin.
Q6: Jaký dvoušnekový extrudér je nejlepší pro PMMA?
Obvykle je preferován souběžně rotující dvoušnekový extrudér s dostatečnou hustotou točivého momentu, jemnou geometrií šneku, vakuovým odvzdušňováním a přesným gravimetrickým podáváním. Přesná konfigurace musí být testována s konkrétní jakostí PMMA.
Pro projekty akrylového PMMA je nejbezpečnější cestou definování optického nebo mechanického cíle, potvrzení třídy pryskyřice, její řádné vysušení a testování navrženého šroubu a následného zařízení v reálných výrobních podmínkách. Linka, která chrání kvalitu taveniny, obvykle předčí levnější linku, která vypadá konkurenceschopně pouze na papíře.


