

 ENG
Postavte se jednu směnu na ruční krmnou stanici a vzor se opakuje: operátor nabírá přísadu ze sáčku, váha přeskočí, část je nabírána zpět a záznam stále ukazuje 25,0 kg. Mezi osmi přísadami a třemi směnami se tyto malé korekce stávají měřitelným rozptylem v každé dávce. Automatizované vážení a dávkování ingrediencí nahrazuje tuto na člověku závislou smyčku siloměry, šroubovými podavači a programovatelným ovládáním, které uzamkne každou složku k opakovatelnému cíli. Tento článek vysvětluje, jak automatizovat vážení a dávkování na dvoušnekové kompaundační lince: principy vážení, architekturu zařízení, kritéria výběru a implementační kroky, které zabrání nákladným chybám.
Proč automatizovat vážení a dávkování na míchací lince
Obchodní případ začíná opakovatelností. Podavač se ztrátou hmotnosti měří svůj vlastní úbytek hmotnosti v průběhu času a koriguje rychlost šneku v reálném čase, takže změna sypné hmotnosti již nemění dodávanou hmotu. Ruční vážení závisí na technice operátora, době usazování váhy a metodě nabírání – všechny zdroje náhodných chyb.
Co automatizace vlastně mění
- Přesnost, která platí v čase: Gravimetrické dávkování typicky udržuje odchylku v rozmezí ±0,25–0,5 % nastavené hodnoty, zatímco ruční vážení dávek se běžně liší o ±2–3 %.
- Digitální správa receptur: cílové hmotnosti, tolerance a sekvence podávání jsou uloženy v ovladači; každá šarže je zaprotokolována za účelem kontroly sledovatelnosti a kvality.
- Čistší a bezpečnější provoz: operátoři pracují daleko od prachu a opakovaného zvedání; uzavřený přenos snižuje rozlití, kontaminaci a ztráty materiálu.
- Rychlejší přechod: přepínání receptů je změna parametru na HMI, nikoli cvičení přeměřování s poznámkami a odhady.
Stejný princip platí pro předsměsi, technické plasty, systémy s vysokým obsahem plnění a biodegradabilní modifikace: pouze to, co je změřeno, může být udržováno konstantní.
Objemové nebo gravimetrické: Nejprve si rozhodněte princip vážení
První rozhodnutí není, který model podavače, ale jaký princip vážení. Objemový podavač dávkuje podle objemu: rychlost šneku určuje výkon, takže pokud se sypná hustota posune – v důsledku vlhkosti, segregace nebo nového balení – posune se i dodávaná hmota. Gravimetrický podavač dávkuje hmotnostně: siloměry nepřetržitě měří hmotnost a ovladač upravuje rychlost tak, aby byl hmotnostní průtok konstantní. Pro kritické nebo drahé přísady a pro většinu kontinuálních procesů vytlačování je referenční technologií gravimetrické řízení ztráty hmotnosti. Můžete si přečíst více o princip kontroly stojící za krmením na hubnutí v našem podrobném vysvětlení.
Přírůstek hmotnosti je dávková forma stejné myšlenky: materiál se přivádí do nádoby, dokud váha nedosáhne cíle, a poté se vypustí. Hodí se pro dávkové míchání, menší přísady a premixové receptury, které vyžadují pevnou hmotnost na cyklus. Praktické pravidlo: kontinuální vytlačování a kritické dávkování by měly využívat úbytek hmotnosti; diskrétní dávkové receptury mohou využívat přírůstek hmotnosti; nekritické materiály se stabilní objemovou hmotností lze dávkovat objemově s nižšími náklady.
| Typ podavače | Princip vážení | Typická přesnost | Nejlépe se hodí pro | Pozor na |
|---|---|---|---|---|
| Krmítko pro hubnutí | Gravimetrické, spojité | ±0,25–0,5 % nastavené hodnoty | Prášky, pelety a nízkodávková aditiva na vytlačovacích linkách | Cyklus doplňování krátce přeruší měření |
| Automatický podavač závaží | Gravimetrický, dávkový (přírůstek hmotnosti) | ±0,5–1 % cíle | Diskrétní dávkové receptury, drobné přísady | Doba cyklu na dávku |
| Objemový šnekový podavač | Objemový | ±1–2 % nastavené hodnoty | Stabilní sypké materiály, hrubé pelety | Posun hustoty mění dodávanou hmotu |
| Kónický (kuželový) podavač | Objemový, can be gravimetric | Závisí na konfiguraci | Nízkodávkové přísady a systémy s vysokým obsahem plniv | Geometrie kužele musí odpovídat průtoku prášku |
Srovnání obou přístupů ovládání na první pohled
Níže uvedená radarová tabulka porovnává objemové a gravimetrické dávkování napříč pěti kritérii, na kterých nejvíce záleží na lince míšení. Gravimetrické řízení vítězí na přesnosti a způsobilosti kontinuálního procesu za cenu vyšší počáteční investice; objemová regulace zůstává atraktivní, když jsou tolerance uvolněné.
Jak se srovnává skutečná přesnost
Hodnoty přesnosti se vztahují k maximální odchylce od nastavené hodnoty za stabilních podmínek. Propast mezi manuálním cvičením a gravimetrickým řízením je místo, odkud pochází návrat k automatizaci.
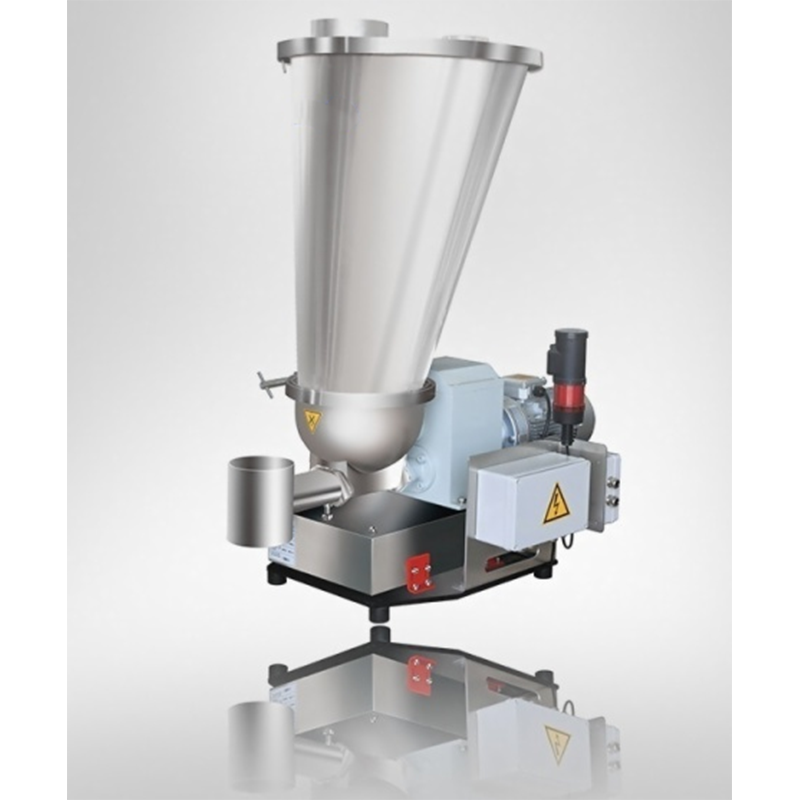 Gravimetrický podavač pro ztrátu hmotnosti s integrovaným ovládáním Toto řešení kombinuje skladování, vážení, dopravu a dávkování v uzavřené smyčce pro kontinuální míchací linky. Vyhovuje operátorům, kteří hledají přesné gravimetrické řízení a automatizaci ke snížení odchylek od nastavené hodnoty. Zobrazit produkt →
Anatomie automatického dávkovacího systému pro vytlačovací linku
Automatizovaná dávkovací stanice je řetězec čtyř funkcí: skladování a vypouštění, vážení, doprava do procesu a kontrola. Níže uvedené schéma ukazuje typickou konfiguraci na dvoušnekové míchací lince — podavač se ztrátou hmotnosti s násypkou a siloměry napájejícími sud, boční podavač pro prášek s vysokou náplní a centrální ovládací skříň s recepturami a dávkováním v uzavřené smyčce.
Materiál opouští násypku a prochází šnekem podavače; modul snímače zatížení hlásí regulátoru ztrátu hmotnosti; regulátor plynule nastavuje rychlost šroubu; a každá dávkovači událost se zaznamená proti číslu šarže. Stejná architektura se škáluje od jednoho podavače až po plnou míchací linku s deseti nebo více přísadami.
Vliv na stabilitu procesu se rychle projeví v datech dávek. V níže uvedeném ilustrativním trendu se manuální stanice pohybuje se změnou operátorů a vlastností materiálu, zatímco automatizovaná linka drží úzké pásmo kolem cílové hmotnosti.
Pro dávkové premixy nebo operace vážení a vysypávání provádí automatický dávkovač hmotnosti dávkování do přijímací nádoby. Protože se cílová hmotnost zadává z HMI, změny receptury trvají několik sekund a systém automaticky označí každou dávku, která je mimo toleranci.
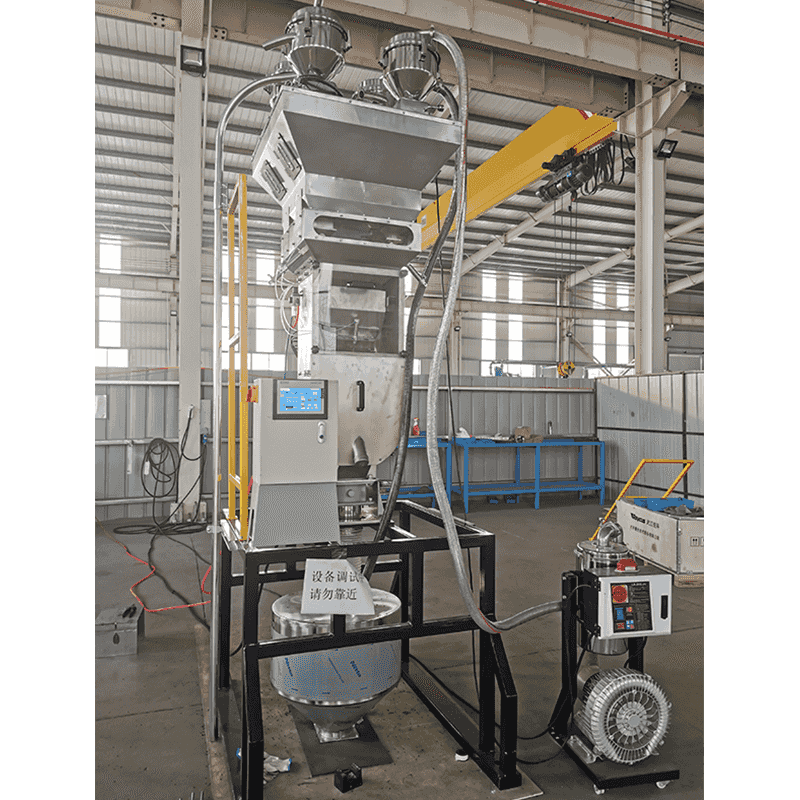 Automatický systém dávkování a míchání pro zvýšení hmotnosti Tento systém, navržený pro dávkové premixy nebo operace vážení a vysypávání, automaticky měří každou složku do mixéru. Zjednodušuje změny receptur pomocí HMI a označuje dávky mimo toleranci pro konzistentní kvalitu produktu. Zobrazit produkt →
Výběrová kritéria a běžné chyby při zadávání zakázek
Výběr krmítka se rozhoduje podle prášku, ne podle brožury. Kontrolní seznam, který pokrývá chování materiálu a procesní rozhraní, zabrání většině neúspěšných instalací.
- Vlastnosti materiálu: objemová hmotnost a její proměnlivost, velikost částic, tekutost, vlhkostní a teplotní limity.
- Přesnost requirement: definujte toleranci ze specifikace produktu a uveďte přesnost podavače ve stejných jednotkách.
- Rozsah rychlosti podávání: minimální stabilní rychlost posuvu obvykle záleží více než maximální; 10:1 je častým cílem.
- Strategie doplňování: vakuové, šnekové nebo ruční doplňování musí být navrženo tak, aby doba doplňování byla krátká vzhledem k pracovnímu objemu násypky.
- Čištění a výměna: pro časté změny barvy nebo materiálu určují použitelnou kapacitu doba demontáže a kontaktní plochy.
- Ovládací rozhraní: podavač by si měl vyměňovat nastavené hodnoty, aktuální rychlost, stav náplně a alarmy s PLC extruderu bez práce s vlastním protokolem.
Kde se instalace pokazí: nejběžnějšími chybami je volba volumetrického řízení pro materiál, jehož hustota se mění, montáž snímačů zatížení tam, kde vibrace z extrudéru vstupují do váhového modulu, a ignorování dynamiky doplňování – podavač je tak přesný, jako jeho cyklus plnění.
Dovybavení stávající linky je obvykle proveditelné: podavače, snímače zatížení a ovládací skříň mohou být přidány bez výměny extrudéru. naše projekty modernizace a modernizace systematicky pokrývat takové případy, od technických plastů až po vysoce plněné masterbatch linky.
U směsí se 40–80 % plniva – uhličitan vápenatý, mastek, zpomalovače hoření nebo saze – je upřednostňováno boční plnění po proudu před přidáváním do hlavní násypky. Boční podavač používá zkosený šnek, často s podporou podtlaku, k vytlačování prášků s nízkou sypnou hustotou do částečně roztaveného polymeru, čímž se zlepšuje disperze a snižuje se opotřebení sekcí šneku proti proudu.
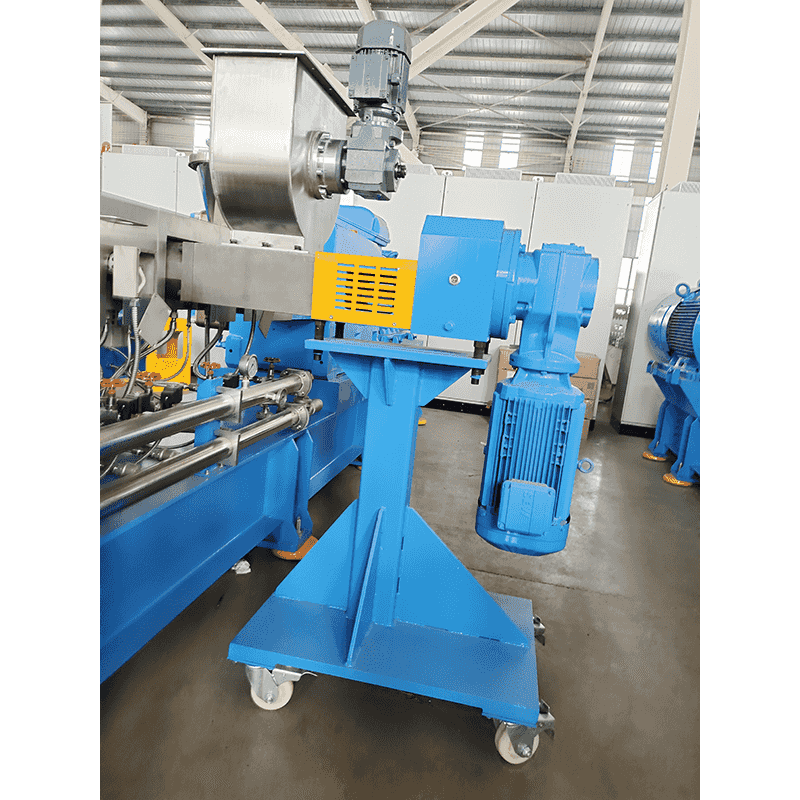 Boční podavač pro vysoké plnění a zpracování prášku Boční podavač s nuceným podáváním, který zpracovává prášky, krátká vlákna nebo premixové materiály. Může využívat podtlakové čerpání ke zvýšení sypné hmotnosti, čímž se zlepšuje účinnost při podávání směsí s vysokým obsahem náplně po proudu na dvoušnekových linkách. Zobrazit produkt →
Cesta k praktické implementaci
Automatizace nemusí být jednorázová přestavba. Postupná cesta snižuje riziko a umožňuje operátorům vybudovat si důvěru díky novým ovládacím prvkům.
- Charakterizujte každý materiál. Změřte objemovou hmotnost a její variace, velikost částic, tekutost, vlhkostní a teplotní limity. Chování prášku rozhoduje o typu podavače, geometrii šneku a konstrukci násypky.
- Definujte cíl přesnosti pro každou složku. Odvozujte jej ze specifikace produktu, nikoli z marketingu dodavatele. Barevný systém předsměsi vyžaduje těsnější toleranci než levný plnivo.
- Vyberte princip vážení a podavač pro každou složku. Ztráta hmotnosti pro nepřetržité kritické dávkování, přírůstek hmotnosti pro přidávání dávek, boční podavač pro plnicí zařízení po proudu.
- Plán integrace řízení. Přidělte vstupy a výstupy PLC, úložiště receptur, logiku alarmů a blokování s rychlostí extrudéru, plus protokolování dat pro dávkové zprávy.
- Nainstalujte, zkalibrujte a ověřte. Proveďte statickou kontrolu hmotnosti a poté dynamický test při minimální a maximální rychlosti posuvu. Správně vyladěný systém snižování hmotnosti by si měl udržet svou jmenovitou přesnost i při otočení 10:1.
- Vylaďte chování při doplňování a spouštění. Úroveň náplně, tlumení a rychlost zotavení – to vše určuje, zda je přesnost dosažena ve výrobě – nejen při přejímacím testu.
Validace obvykle odhalí dvě překvapení: skutečnou změnu objemové hmotnosti vstupního materiálu a potřebnou mechanickou tuhost kolem vážicího modulu. Rozpočtování času pro oba na začátku zabrání nejčastějším zpožděním při uvádění do provozu.
Často kladené otázky
Podavač se ztrátou hmotnosti je umístěn na snímačích zatížení a nepřetržitě měří hmotnost zásobníku a materiálu. Regulátor porovnává naměřenou ztrátu hmotnosti v průběhu času s cílovou rychlostí posuvu a upravuje rychlost šneku v reálném čase, což poskytuje gravimetrickou přesnost i při změně sypné hmotnosti.
Objemový dosing measures by volume — screw speed sets the output — so density variation changes the delivered mass. Gravimetric dosing measures by weight using load cells and feedback control, so the delivered mass remains constant. For critical extrusion ingredients, gravimetric is the safer choice.
Při krmení se ztrátou hmotnosti je typická přesnost ±0,25–0,5 % nastavené hodnoty za stabilních podmínek. Automatické systémy hmotnosti (přírůstku hmotnosti) obvykle udrží ±0,5–1 % cíle. Ruční hromadné vážení se běžně pohybuje v rozmezí ±2–3 % v závislosti na rozlišení váhy a technice obsluhy.
Ano. Většinu dvoušnekových linek lze dovybavit bez výměny extrudéru. Projekt obvykle přidává podavače, snímače zatížení a řídicí skříň, přemapuje řídicí logiku, zavádí správu receptur HMI a ověřuje novou přesnost dávkování před zahájením sériové výroby.
Při 40–80% naplnění plniva způsobuje přidávání veškerého prášku do hlavní násypky špatnou disperzi a vysoké opotřebení šneku. Boční přivaděč zavádí plnivo po proudu do částečně roztaveného polymeru, zvyšuje sypnou hustotu prášku působením podtlaku a zlepšuje smáčení a průchodnost.
Odstraňuje tři zdroje chyb: techniku operátora, zpoždění čtení stupnice a posun hustoty. Recepty a alarmy jsou reprodukovatelné, každá dávka je zaprotokolována a podavač se průběžně opravuje – takže pelety splňují stejný cíl od dávky k dávce.


